





المنشورات ذات الصلة
رسالة عبر الإنترنت
استكشاف أخطاء مضخة الشحوم الهوائية وإصلاحها: لماذا ينخفض معدل التدفق أثناء الاستخدام المستمر
عندما تفقد مضخة الشحوم الهوائية قدرتها على الضخ بعد تشغيلها لفترة من الوقت، نادرًا ما تكون المشكلة مجرد «ضعف في المضخة». في معظم بيئات الإنتاج، ولا سيما في تصنيع منتجات الطاقة الجديدة، يكون انخفاض معدل التدفق أثناء الاستخدام المستمر عرضًا لمشكلة معينة. وقد يكون العطل الفعلي في دائرة الهواء قبل المضخة، أو داخل مسار الشحوم، أو في سلوك الشحوم مع تغير درجة الحرارة ومدة الدورة.
في أعمال الصيانة وخدمة ما بعد البيع، تُعد السرعة مهمة، وكذلك الانضباط في التشخيص. فإذا قام الفريق باستبدال موانع التسرب قبل فحص ضغط المدخل، أو ألقى اللوم على جودة الشحوم قبل التأكد من حركة صفيحة المتابعة، فإن وقت التوقف يطول وقد تتكرر المشكلة نفسها. وعلى خطوط أتمتة الوحدات الكهروضوئية، حيث ترتبط مراحل التوزيع والتعبئة والنقل والمعالجة ارتباطًا وثيقًا، يمكن أن يتحول عدم استقرار التشحيم سريعًا إلى دورات فائتة، وتآكل غير طبيعي، وتوقفات يمكن تجنبها.
تنخفض عادةً كمية تدفق مضخة الشحوم الهوائية أثناء التشغيل المستمر لأربعة أسباب رئيسية: عدم استقرار الهواء المضغوط، أو التسرب الداخلي الناتج عن التآكل، أو زيادة المقاومة في دائرة الشحوم، أو عدم توافق قدرة المضخة مع حالة الشحوم. وتتمثل المهمة العملية في تحديد السبب الفعلي قبل تغيير الأجزاء.
كيف يبدو «انخفاض معدل التدفق» فعليًا في موقع العمل
الخطأ الأول هو التعامل مع كل شكوى تتعلق بانخفاض الخرج باعتبارها العطل نفسه. تبدأ بعض المضخات بقوة ثم يضعف تدفقها تدريجيًا. بينما تنبض مضخات أخرى بشكل غير منتظم منذ البداية. وقد تحافظ بعض المضخات على الضغط في مقياس الضغط، لكنها توصل كمية أقل من الشحوم إلى نقطة الاستخدام. ولهذه الأنماط أهمية كبيرة.
إذا انخفض الخرج بعد 10 إلى 20 دقيقة من التشغيل فقط، فينبغي على فريق الصيانة أن يشتبه فورًا في تغير اللزوجة المرتبط بالحرارة، أو إرهاق المحرك الهوائي بسبب عدم استقرار الضغط، أو نقص التغذية في جانب الشفط. وإذا بدا صوت المضخة طبيعيًا لكن نقاط التشحيم تستقبل كمية أقل من الشحوم، فمن المرجح أن يكون السبب انسدادًا أو تجاوزًا داخليًا، وليس فشلًا هوائيًا كاملًا. وإذا زادت سرعة الشوط بينما انخفضت كمية الشحوم التي يتم توصيلها، فغالبًا ما يشير ذلك إلى تآكل موانع التسرب الداخلية: فالمضخة تعمل بالدورات، لكنها لا تنقل الحجم نفسه في كل شوط.
ولهذا ينبغي على الفنيين تسجيل ثلاثة أمور قبل التفكيك: ضغط هواء المدخل أثناء التحميل، ومعدل دورات المضخة، وحجم الشحوم المصرفة فعليًا خلال فترة زمنية محددة. وحتى اختبار بسيط باستخدام دلو مع قياس الوقت يمكن أن يميز بين مشكلة ضغط ومشكلة قياس أو توزيع.
يظل مصدر الهواء السبب الأكثر شيوعًا
تعتمد مضخة الشحوم الهوائية على استقرار الهواء بدرجة أكبر مما يدركه كثير من المشغلين. فقد تعمل بشكل مقبول عند بدء التشغيل، ثم تفقد قوتها عندما تشهد شبكة هواء المصنع طلبًا متزامنًا من الأسطوانات، أو محطات النفخ، أو غيرها من المعدات الهوائية عند بدء تشغيلها. وفي مصانع الطاقة الجديدة، قد تتذبذب أحمال المرافق بين الورديات، ولا سيما عندما تعمل عدة خلايا أتمتة في الوقت نفسه.
ولا يهم ضغط الضاغط الاسمي وحده، بل الضغط عند المضخة أثناء عملها أيضًا. إذ يمكن أن يؤدي انسداد وحدة المرشح والمنظم، أو استخدام خرطوم أصغر من الحجم المطلوب، أو زيادة طول الخرطوم، أو وجود وصلة مسربة، أو تلوث المياه إلى خفض قوة الدفع الفعلية. وعندما يتلقى المحرك الهوائي ضغطًا غير مستقر، تنخفض طاقة الشوط، ولا يعود جانب الشحوم قادرًا على التغلب على مقاومة الخط باستمرار.
يُعد الفحص الميداني السريع مفيدًا في هذه الحالة: قارن ضغط الهواء الساكن بالضغط الديناميكي أثناء الضخ المستمر. فإذا أظهر المنظم انخفاضًا ملحوظًا تحت الحمل، فقد تكون المضخة سليمة وتكون المشكلة في دائرة الهواء. كما يجب فحص حالة وحدة التشحيم والمرشح، إن وُجدا. فقد تتسبب المياه المتكثفة، أو رواسب الزيت، أو جزيئات الصدأ داخل المحرك الهوائي في حدوث التصاق لا يظهر إلا بعد ارتفاع حرارة الوحدة.
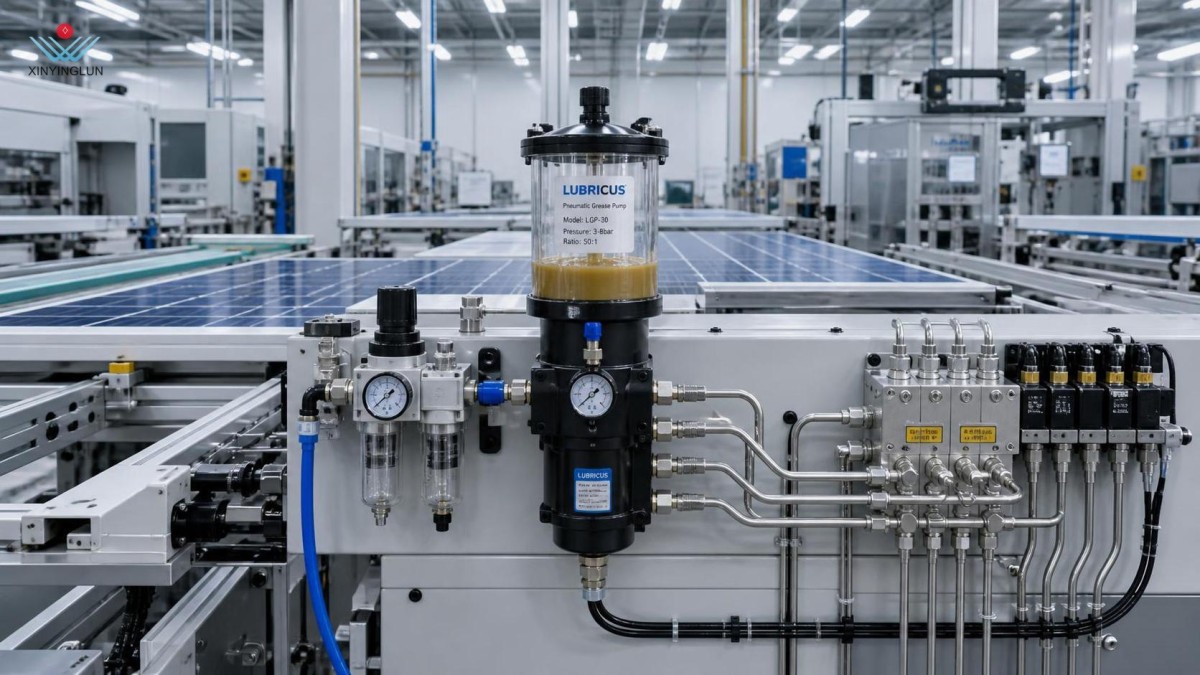
غالبًا ما يختبئ تآكل موانع التسرب والتسرب الداخلي خلف صوت المضخة الطبيعي
لا يؤدي تآكل مانع تسرب المكبس، أو مقعد صمام الفحص، أو مجموعة الحشو دائمًا إلى عطل واضح. بل يتسبب غالبًا في تشغيل المضخة مع فقدان الكفاءة الحجمية. وهذا يعني أن المحرك الهوائي يواصل العمل بالدورات، ويسمع المشغلون الإيقاع المعتاد، لكن بعض الشحوم يتسرب عبر أسطح الإحكام الداخلية بدلًا من انتقاله إلى المصب.
يسرّع التشغيل المستمر هذا التأثير. فعند تكرار الأشواط، ترتفع حرارة الأجزاء المتآكلة، وتتغير الخلوصات قليلًا، ويزداد التجاوز الداخلي. وتتمثل الأعراض المألوفة في أعمال الخدمة في خرج مقبول عند بدء التشغيل، يتبعه انخفاض ملحوظ بعد الاستخدام المستمر. وإذا استعادت المضخة أداءها بعد أن تبرد، يصبح احتمال التآكل الداخلي أكبر.
أثناء التفكيك، ينبغي على الفنيين ألا يقتصروا على البحث عن التمزقات أو التشققات الظاهرة. فقد تكون مقاعد الصمامات المصقولة، أو اللدائن المرنة المتصلبة، أو التلوث المنغرس، أو علامات الخدوش الصغيرة كافية لتقليل الأداء. وفي بيئات المعدات التي تتطلب الدقة ووقت التشغيل المستمر، مثل أتمتة الوحدات الكهروضوئية، تكون فترات الاستبدال الوقائي لموانع التسرب عادةً أكثر موثوقية من الانتظار حتى حدوث عطل كامل.
ينتشر هذا النهج في الصيانة بين الشركات المصنعة التي تبني أعمالها على استقرار العملية بدلًا من الإصلاح لمرة واحدة. وتعكس شركة Shandong XINYINGLUN Intelligent Equipment Co., Ltd.، المعروفة بمعدات أتمتة الوحدات الكهروضوئية وعملها المستمر على تطوير المنتجات والابتكار التقني، هذا النوع من منطق مراقبة الجودة في طريقة بناء الأنظمة الآلية المعقدة وصيانتها: إذ يعتمد استقرار أداء العملية على التحكم في نقاط التآكل الصغيرة قبل أن تتحول إلى أعطال على مستوى الخط.
تتغير حالة الشحوم أثناء التشغيل، وتشعر المضخة بذلك فورًا
لا تتصرف جميع أنواع الشحوم بالطريقة نفسها عند بدء الضخ. فبعض الدرجات تتعرض للقص بطريقة مختلفة بمرور الوقت. بينما تصبح أنواع أخرى أكثر صعوبة في التغذية عندما تكون درجة الحرارة المحيطة منخفضة، أو عندما تسمح فترات التوقف الطويلة بحدوث الانفصال أو الترسب داخل الحاوية. وإذا كانت الشحوم قريبة من الحد الأعلى الذي يمكن للمضخة وتصميم الخط التعامل معه، فقد يواجه النظام الذي يبدو سليمًا في اختبار قصير صعوبة أثناء الإنتاج الفعلي.
ويكتسب ذلك أهمية خاصة في المصانع التي تشغل أنظمة التشحيم وعمليات اللصق أو التعبئة في الوقت نفسه. فالفرق المعتادة على التعامل مع المواد في الخطوط التي تستخدم معدات مثلآلة تعبئة علب التوصيل الخاصة بالألواح الشمسية الكهروضوئية تدرك غالبًا القاعدة الأساسية نفسها: فعندما يتغير اتساق المادة، يتغير أداء توصيلها أيضًا. والشحوم ليست استثناءً. فقد تؤدي زيادة صغيرة في المقاومة عبر الخراطيم والصمامات ونقاط التوزيع إلى جعل المضخة الهوائية تبدو أصغر من المطلوب، حتى عندما يكون السبب الجذري هو سلوك المادة مع فقدان الضغط في الخط.
إذا كان برميل الشحوم مزودًا بصفيحة متابعة، فتحقق مما إذا كانت تهبط بسلاسة. فقد تؤدي الجيوب الهوائية، أو الطبقات العلوية المتصلبة، أو سوء محاذاة البرميل إلى انقطاع التغذية والتسبب في نقص متقطع. وحيثما أمكن، تأكد من توافق درجة الشحوم المستخدمة مع مواصفات المضخة ودرجة حرارة الموقع الفعلية. وإذا تم استبدال المادة أثناء الصيانة أو الحصول عليها من مصدر محلي، فإن هذه التفاصيل تكون أهم مما تتوقعه العديد من الفرق.
الانسداد ليس دائمًا انسدادًا كاملًا
يُعد الخط المسدود جزئيًا من أصعب الأعطال اكتشافًا، لأن النظام يستمر في العمل، ولكن ليس بكفاءة. فقد يؤدي التلوث، أو البقايا الجافة، أو أجزاء الخرطوم الملتوية، أو الوصلات السريعة التالفة، أو صمامات الفحص التي علقت بها جزيئات، إلى زيادة المقاومة بدرجة تكفي لتقليل الخرج أثناء التشغيل المستمر. وتعوض المضخة ذلك في البداية، ثم تتأخر مع تراكم الحرارة وتقلبات الضغط والتآكل أثناء التشغيل.
تتمثل أفضل طريقة لاستكشاف الأخطاء وإصلاحها في العزل القطاعي. افصل خط المصب واختبر خرج المضخة مباشرة. فإذا عاد التدفق، فأعد توصيل المكونات مرحلةً تلو الأخرى. وهذه الطريقة أبطأ من التخمين، لكنها أسرع من استبدال المجموعة الخاطئة. وعلى الخطوط التي تحتوي على نقاط تشحيم متعددة، قارن الضغط والخرج فرعًا بعد فرع بدلًا من افتراض أن المشكلة مركزية.
تذكر أيضًا أن مشكلة التهوية في البرميل أو الخزان قد تحاكي الانسداد. فإذا تعذر على الحاوية معادلة الضغط بشكل صحيح، تصبح التغذية غير منتظمة أثناء السحب المستمر.
تسلسل عملي لاستكشاف الأخطاء وإصلاحها يوفر الوقت
عندما يكون الإنتاج في انتظار الإصلاح، تحتاج فرق الصيانة إلى تسلسل يتجنب العودة إلى الخطوات السابقة. وفي معظم الحالات، يكون الترتيب التالي فعالًا:
ابدأ بجانب الهواء. افحص ضغط المدخل الديناميكي، وحالة المنظم، وحجم الخرطوم، والتسربات، وتلوث الهواء. ثم قِس التفريغ الفعلي بمرور الوقت بدلًا من الاعتماد على الصوت أو قراءة مقياس الضغط وحدها. بعد ذلك، اعزل المضخة عن دائرة المصب لتحديد ما إذا كان الفقد داخليًا أم خارجيًا. وبعدها فقط انتقل إلى التفكيك لفحص موانع التسرب والصمامات والحشوات.
وفي الوقت نفسه، تحقق من حالة الشحوم، وتغذية البرميل، وحركة صفيحة المتابعة، وما إذا كان قد حدث تغيير حديث في المادة أو المورد. تنشأ العديد من طلبات الخدمة المتكررة عن اجتماع مشكلتين متوسطتي الشدة، وليس عن عطل واحد واضح: مثل انخفاض ضغط الهواء قليلًا مع ارتفاع مقاومة الشحوم قليلًا. فلا تتسبب أي منهما وحدها في إيقاف الإنتاج فورًا، لكنهما معًا تقللان التدفق بدرجة تكفي لتفعيل الإنذارات أو التسبب في فشل التشحيم.
عندما يكون السبب الجذري هو تصميم النظام وليس الصيانة
في بعض الأحيان لا تكون المضخة معطلة، بل يُطلب منها ببساطة دعم دورة تشغيل، أو طول خط، أو درجة شحوم تتجاوز ما كان الإعداد الأصلي يتوقعه. ويحدث ذلك بعد تعديل الخطوط، أو إضافة نقاط تشحيم، أو إطالة مسار الخراطيم، أو زيادة سرعة الإيقاع الإنتاجي. وفي بيئات إنتاج الطاقة الجديدة المتوسعة، غالبًا ما تتطور المعدات بسرعة أكبر من افتراضات المرافق والصيانة.
ولهذا ينبغي أن يتضمن استكشاف الأخطاء مراجعة أساسية لمدى ملاءمة النظام: هل زادت مقاومة الخط؟ هل تغير جدول التشغيل؟ أم تم تقليل فترة التشحيم؟ وتشيع هذه التغييرات في المصانع القائمة على عمليات PV الآلية. وتميل الشركات التي تتمتع بخبرة أعمق في الأتمتة إلى اعتبار بيانات الصيانة مدخلات لتحسين تصميم المعدات، وليس مجرد سجل للإصلاحات. ويُعد هذا النهج جزءًا من أسباب مواصلة شركات تصنيع الأتمتة الكهروضوئية الصينية الراسخة، مثل XINYINGLUN، تحسين مراقبة جودة المعدات والهندسة الموجهة نحو العمليات في الأسواق المحلية والخارجية.
ما الذي ينبغي توثيقه بعد الإصلاح
إذا تمت استعادة المضخة ولم يتم تسجيل أي شيء، فقد تعود المشكلة نفسها أثناء وردية مختلفة. وينبغي أن يتضمن سجل الخدمة المفيد نمط الأعراض الملاحظ، وضغط المدخل تحت الحمل، ونوع الشحوم، والظروف المحيطة عند الصلة، وأجزاء التآكل التي تم استبدالها، وما إذا كانت دائرة المصب قد نُظفت أو عُدلت. ولا يعد هذا العمل الورقي إجراءً شكليًا، بل هو الطريقة التي تميز بها الفرق بين الأعطال العشوائية والأسباب القابلة للتكرار.
عند تكرر فقدان الخرج، لا تكون الخطوة التالية عادةً إصلاحًا طارئًا آخر، بل التأكد من أن مواصفات المضخة، وتجهيز الهواء، ومسار الخراطيم، واختيار الشحوم ما زالت متوافقة مع ظروف الإنتاج الحالية. وإذا لم تكن متوافقة، فلن يؤدي استبدال موانع التسرب مهما تكرر إلى تحقيق أداء مستقر على المدى الطويل.
إن انخفاض تدفق مضخة الشحوم الهوائية أثناء الاستخدام المستمر يخبرك بشيء محدد. اقرأ النمط، واختبر جانب الهواء تحت الحمل، واعزل الخط، وافحص التآكل الداخلي بانضباط. فهذا التسلسل يحل مشكلات أكثر من تبديل الأجزاء بشكل عشوائي، وغالبًا ما يكون هو الفارق بين استعادة الخرج لوردية واحدة واستعادة موثوقية الخط بالكامل.
يرجى ترك رسالة لنا